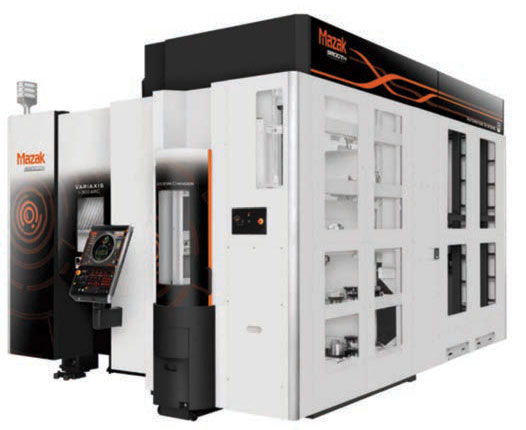
Prezentarea mașinii
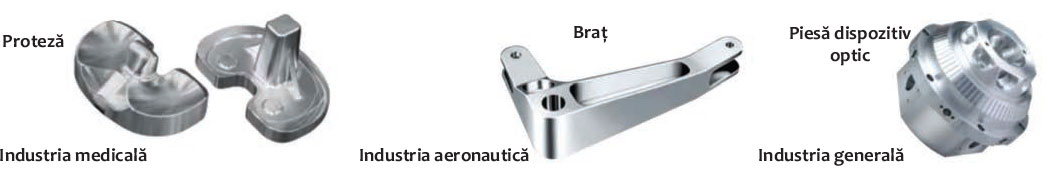
Exemple de piese
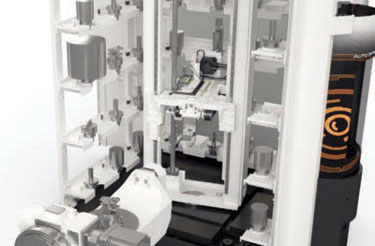
Schimbătorul automat de piese (AWC)
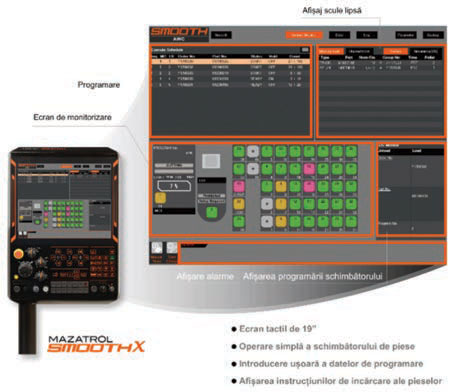
Schimbătorul automat de piese este controlat de programul Smooth AWC, care este înglobat în comanda numerică Mazatrol SmoothX a mașinii.
După introducerea ciclului de producţie, verificarea resurselor se va face automat, verificându‐se dacă programele de prelucrare necesare sunt stocate în memoria CNC. Dacă programele de prelucrare nu există, vor fi afișate instrucţiuni pentru operator. Într‐o metodă similară, sculele necesare pentru ciclul de producţie sunt verificate să fie în magazinul de scule. Dacă nu există, este afișată o listă cu sculele care lipsesc. În plus este verificată durata de viaţă rămasă a sculelor din magazin pentru a determina dacă durata de viaţa a sculelor este suficientă pentru a putea fi folosite în producţie în următoarele 12 ore. Dacă există scule care au o durată insuficientă de viaţă, acestea vor fi adăugate la lista cu sculele care lipsesc.
Verificarea resurselor sculelor și a programelor de prelucrare necesare, va elimina timpul de întrerupere în
funcţionare a mașinii, pentru a asigura o eficienţă ridicată.
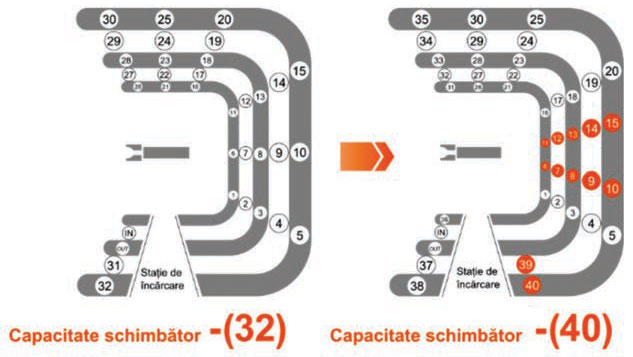
În varianta standard schimbătorul automat de piese are o capacitate de stocare pentru 32 de piese, iar ulterior poate
fi mărită la 40 de piese.
Suporturile pentru piese sunt fixate pe masa mașinii prin intermediul sistemului de fixare HSK‐A100.
Magazinul de scule
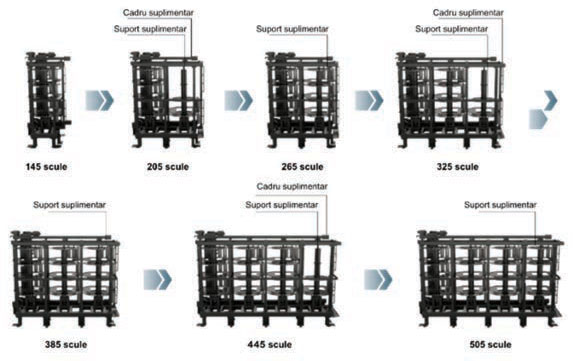
Magazinul de scule cu tamburi pornește de la varianta standard de 145 de scule și poate fi mărit până la 505 scule cu un increment de 60 de scule.
Noul mecanism al schimbătorului de scule a redus timpul de așteptare la schimbarea sculei, având capacitatea de a pregătii scula care urmează a fi folosită. Ca rezultat, timpul de așteptare la schimbarea sculei este mic, ciclul de prelu‐crare al piesei fiind redus.
Performanţe ridicate
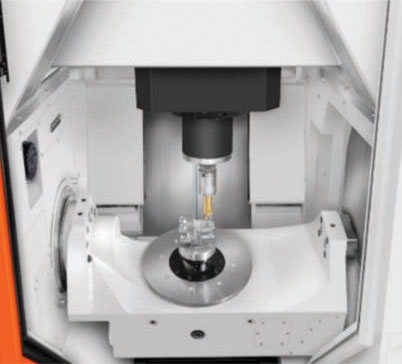
Arbore principal cu motor integrat.
Datorită integrării motorului în axul principal, vibraţia este minimizată în timpul prelucrării la viteze mari, asigurând o suprafaţă finisată excepţională și o durată maximă de viaţă a sculei așchietoare.
Arbore principal cu răcire.
Uleiul de răcire este menţinut la temperatură constantă și este circulat prin carcasa și în jurul rulmenţilor, unde se afla motorul, pentru a minimiza orice modificări ale axului principal.
Opţiuni pentru arborele principal
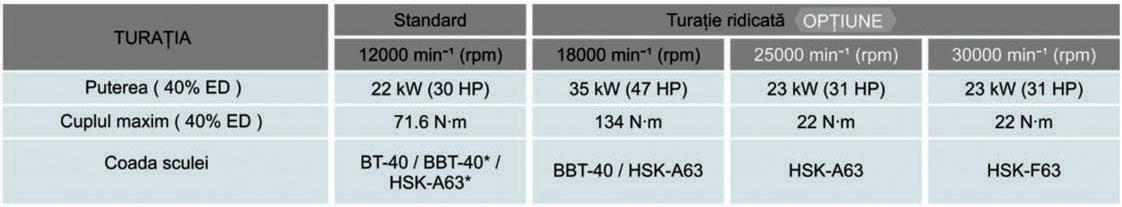
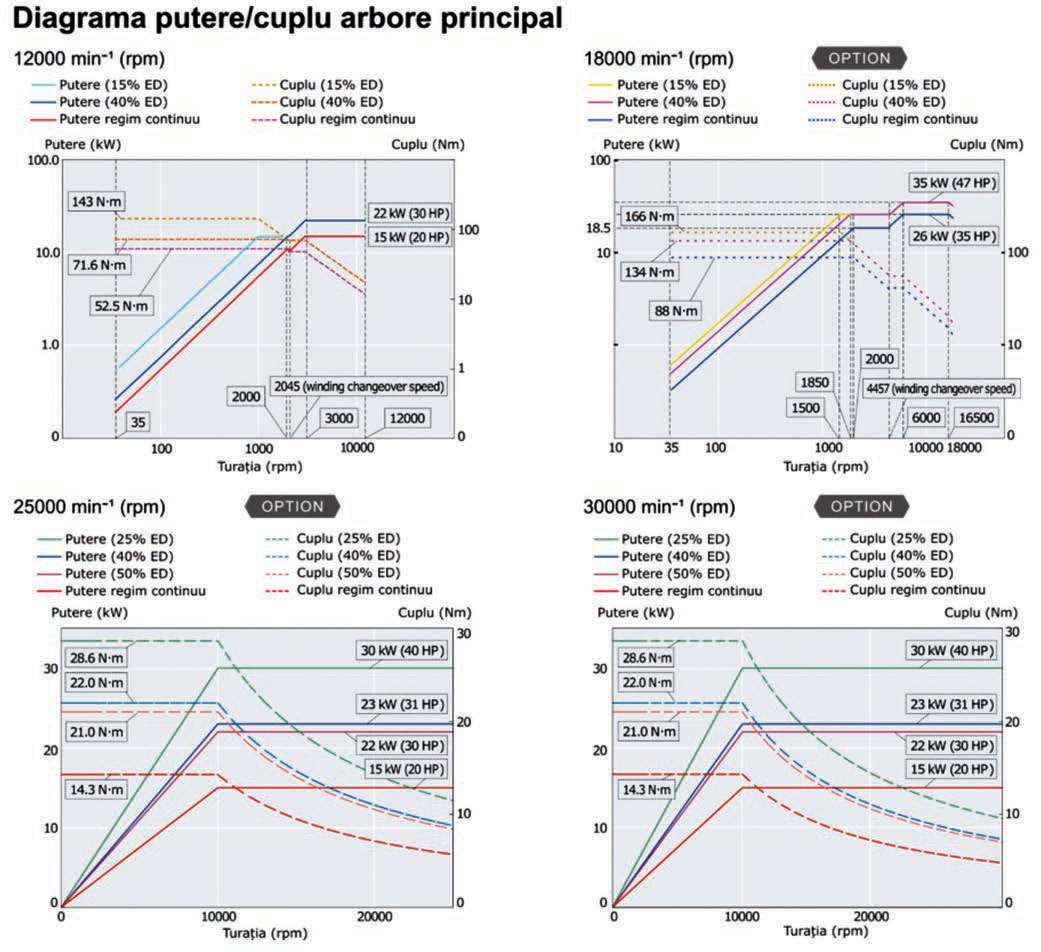
Sunt disponibile mai multe opţiuni pentru arborele principal, acoperind astfel o gamă largă de cerinţe de prelucrare, de la cuplu mare pentru prelucrări grele, la viteze mari de așchiere pentru prelucrarea componentelor aerospaţiale și de înaltă precizie.
Proiectată pentru acurateţe ridicată
Masa mașinii
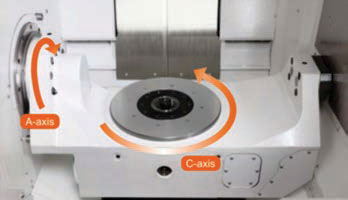
Masa basculantă / rotativă este susţinută rigid în ambele capete pentru a asigura o prelucrare cu precizie ridicată.
Incrementul minim de poziţionare al axei A și C este de 0.0001 ° pentru a satisface cerinţele de prelucrare ale pieselor complexe.
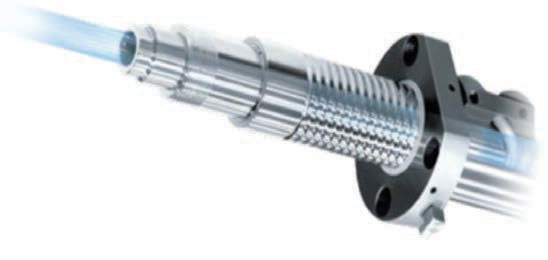
Șuruburi cu bile cu răcire.
Uleiul de răcire este menţinut la temperatură constantă și este circulat prin centrul șurubului, pentru a asigura o precizie de prelucrare stabilă pe perioade lungi de operare la viteze mari.
Ghidaje liniare cu role pe axele X, Y și Z
Ghidajele liniare ale axelor X, Y și Z utilizate de către modelul VARIAXIS i‐300 AWC asigură o poziţionare cu precizie ridicată.
În plus, cu rigiditatea lor ridicată și frecare redusă, pot fi utilizate viteze de avans mari într‐o gamă largă de prelucrare, de la prelucrări grele până la tăiere rapidă.
Carcasă compactă a arborelui principal
Carcasa compactă a arborelui și suportul piesei fiind fixate pe masă prin interfaţa HSK‐A100, se minimizează interferenţele dintre arbore și suportul piesei, ceea ce permite utilizarea unor scule mai scurte.
Sistem CNC: MAZATROL SmoothX
Echipamentul CNC SmoothX s‐a dezvoltat pentru operare uşoară, interactivă, conversaţională.
Este a șaptea generaţie CNC MAZATROL , SmoothX moștenește funcţionalitatea conversaţională a variantelor anterioare și este vizibil îmbunătăţit prin funcţii inovative.
MAZATROL SmoothX a fost conceput ca o soluţie inovatoare care să răspundă la cererile recente de pe piaţă.
Printre noutăţi se enumără: o procesare mai rapidă și mai precisă a datelor, o nouă interfaţă, precum și un ecran tactil de tip ”touch‐screen”.
Toate aceste îmbunătăţiri reduc timpul de setare al mașinii dar şi timpul de prelucrare al pieselor.
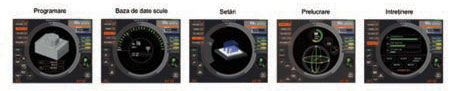
5 ecrane de proces:
Programare, bază de date scule, setări, prelucrare, întreţinere.
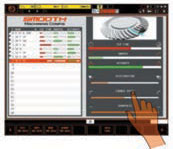
Configurare prelucrare Smooth.
Caracteristicile prelucrării, precum timpul de prelucrare, suprafaţa finisată și forma de prelucrare, pot fi ajustate prin intermediul butoanelor culisante de pe afișaj, în funcţie de cerinţele materialelor și de metodele de prelucrare. Această configurare de prelucrare Smooth este foarte utilă pentru piese cu contururi complexe, la care prelucrarea se face prin programe succesive.
După obţinerea rezultatelor dorite, setările pot fi stocate în memorie, astfel încât acestea să poată fi utilizate cu ușurinţă în viitor.
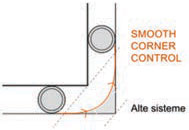
Control fin prelucrare colţ (SMOOTH CORNER CONTROL)
Smooth Corner Control este o funcţie nouă care reduce acelerările şi decelerărille care nu sunt necesare la colţuri şi la curbe îmbunătăţind finisarea suprafeţelor şi reducând ciclul de execuţie a pieselor.
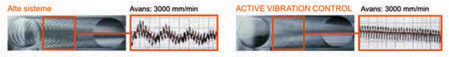
Controlul activ al vibraţiilor.
Aceasta funcţie minimizează vibraţiile vârfului sculei, obţinându‐se suprafeţe finisate de mare calitate si se previne uzura excesivă a sculei.
Elemente de ergonomie
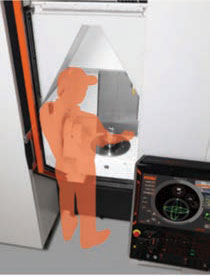
Acces excelent
Operatorul are acces excelent la masa din faţă a mașinii pentru încărcarea / descărcarea piesei de prelucrat și configurarea mașinii.
Vizibilitate excelentă
Fereastra mare a ușii frontale permite monitorizarea ușoară de către operator a piesei care se prelucrează.
Întreţinerea
Zonele care necesită acces frecvent pentru întreţinerea mașinii sunt grupate într‐o locaţie centrală
Consideraţii privind protecţia mediului
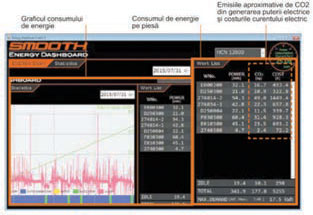
Tabloul de bord al energiei (opţiune)
Tabloul de bord al energiei oferă informaţii privind monitorizarea consumului de energie și diverse alte analize.
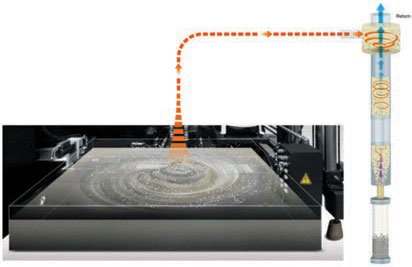
Sistem de filtrare a lichidului de răcire (opţiune)
Suprafeţele pereţilor interiori ai rezervorului pentru lichidul de răcire, au o acoperire care împiedică aderenţa așchiilor mici rezultate din prelucrare. În rezervorul lichidului de răcire este trimis un jet de lichid de răcire care face un vârtej în centru rezervorului, astfel încât așchiile mici să nu se așeze pe fundul și pereţii rezervorului. Datorită acestui fenomen, lichidul de răcire este către filtru, unde mai mult de 98% din particulele mai mari de 10 μm sunt îndepărtate de filtrul ciclonic dedicat. Frecvenţa curăţării rezervorului și filtrului este redusă semnificativ de acest sistem.
Articol de
Yamazaki Mazak Central Europe s.r.o.
Sucursala România – Brașov
[email protected]; +40 372 839 812
www.mazakeu.ro